 来源:慈溪市海升橡胶制品有限公司 发布日期
2026-10-27 14:28 浏览:-
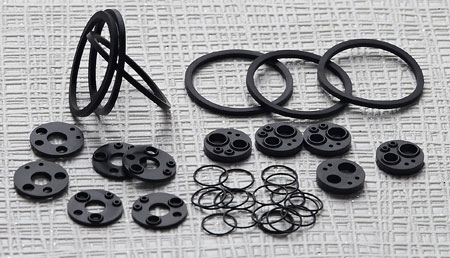
橡胶膜片是一类柔性密封承压元件,依靠橡胶自身的弹性形变来补偿压力波动、实现隔离密封,广泛应用于微型阀、水泵、传感器、调压装置、新能源流体回路、医疗小型阀体当中。和 O 型密封圈的线接触密封不同,膜片属于面密封,密封边界长、受力区域分散,很多时候不会出现明显滴漏,仅表现为缓慢渗透、保压掉压、气检微漏,也就是行业常说的微渗漏。微渗漏隐蔽性很强,初期很难被发现,随着工况持续运行,渗漏量逐步变大,最终引发阀件失效、介质污染、压力失控。很多工程师遇到膜片微漏,第一反应是加大压紧力,但是橡胶膜片结构特殊,压紧过量反而会造成膜片应力集中、加速老化开裂,治标不治本。想要彻底解决膜片微渗漏,需要从密封面状态、材料适配、结构设计、成型工艺、装配与工况条件逐一排查。
二、分清两类微渗漏,找准渗漏根源
橡胶膜片的微渗漏分为两种类型,对应的处理思路完全不一样,在整改之前,首先要通过保压测试、气泡检测、氦检等方式区分渗漏通道。
(一)界面渗漏(膜片和阀座 / 压板贴合面之间泄漏)
这是膜片微渗漏最常见的类型。介质没有穿过橡胶本体,而是沿着膜片表面与金属、塑料密封面之间的微小缝隙缓慢逸出。 产生界面渗漏的典型场景:密封面有划痕、平面度差、存在毛刺;膜片表面存在脱模剂残留、粉尘、油污;压紧力分布不均匀,局部贴合比压不足;膜片受压后发生翘曲、拱起,局部脱离密封面。这类渗漏通常在压力升高时渗漏速率明显上升,静置保压时压力缓慢下降。
(二)本体渗透(介质穿过橡胶材料本身发生渗透)
橡胶高分子材料本身存在分子间隙,气体、小分子油类、溶剂可以穿透橡胶基体,属于材料固有渗透性。这种渗漏不是开裂,肉眼看不到破损,在高压、小分子气体(氦气、氢气)工况下尤为突出。即便密封面完全压紧无间隙,依然存在持续的微量渗透。更换更大压紧力无法改善,只能更换低渗透材质。很多微型传感器、氢气阀膜片微漏,问题都出在这里。
三、造成橡胶膜片微渗漏的主要原因
(一)密封配合面缺陷,贴合不充分
膜片密封依靠均匀的面压实现密封,对密封端面的平整度、粗糙度要求远高于普通 O 型圈。 阀座、压板加工留下刀纹、凹坑、毛刺,或者注塑件存在缩痕、分型线凸起,会在密封面上形成连续的微小通道。橡胶属于柔性材料,虽然可以轻微贴合补偿,但如果缺陷尺寸超出橡胶的形变补偿能力,就会形成永久缝隙。另外,装配环境中的杂质、橡胶碎屑、灰尘夹在密封界面,相当于在密封面垫起微小支点,导致局部悬空,形成微漏通道。 很多塑料阀体在温度变化时还会发生微量蠕变,压紧结构松弛,密封比压慢慢下降,前期合格,高低温循环一段时间后出现微渗漏。
(二)膜片自身质量与成型缺陷
橡胶膜片大多采用模压成型,超薄膜片(厚度 0.1~0.5mm)成型难度高,微小缺陷肉眼很难识别。 模压过程中,胶料流动不良会造成内部气泡、针孔、疏松;合模线位置存在薄边、缺胶;脱模剂喷涂过多附着在密封区域,形成一层隔离膜,降低贴合密封性;表面喷霜、析出助剂,也会在界面形成弱隔离层。 同时,膜片厚度公差影响巨大。同一批次膜片厚薄不均,装配后各处压紧量不一致,薄的位置压紧不足,优先出现微渗漏。橡胶本身的硬度也会影响密封:硬橡胶膜片形变能力差,对密封面缺陷补偿能力弱,更容易界面微漏;过软的膜片在高压下容易被挤压变形、发生鼓包翘曲,破坏密封边界。
(三)材料与介质、工况不匹配,发生渗透或老化变化
介质渗透:普通丁腈胶、硅橡胶对氢气、氦气、小分子有机溶剂渗透率偏高,在高压气体工况下,本体渗透不可避免。
介质溶胀:橡胶接触介质后发生溶胀,尺寸变化,硬度下降,膜片变软、变形、起皱,密封边界移位;部分介质会让橡胶发生抽提,助剂流失,表面收缩,产生微小间隙。
温度循环影响:高温下橡胶蠕变,应力松弛,压紧力缓慢衰减;低温下橡胶变硬,弹性下降,原本合适的压紧量变得不足,冷热交替反复作用,密封界面反复开合,微渗漏逐步显现。
(四)结构设计不合理,压紧与受力方案存在短板
膜片密封结构设计非常忌讳压紧力单点集中。很多设计只依靠外圈一圈螺丝压紧,如果螺丝扭矩不均,压板偏斜,就会出现一边压得很紧、一边压不紧。 膜片的夹持宽度也很关键:夹持宽度过小,膜片受压后容易往内侧窜动、翻边;夹持宽度过大,膜片有效形变区域受限,动作阻力变大。还有一个高频问题:没有设计合理的止挡限位,高压下膜片过度拉伸、鼓胀,密封唇边被拉开。 另外,动态往复频繁的膜片,长期反复弯折,会在密封根部产生隐性微裂纹,裂纹还没有贯通,表现为间歇性微渗漏,随着循环次数增加,最终发展成明显泄漏。
(五)装配工艺管控不到位
装配扭矩没有标准化,扭矩偏小,密封比压不足;扭矩过大,膜片被过度挤压,出现压痕、永久变形,长期使用回弹丧失。装配时没有清洁密封面,徒手接触膜片密封区域,手上油脂污染密封面,也是很多批量产品微渗漏的诱因。
四、针对性解决措施,分层次整改
(一)界面渗漏优先整改方案
管控密封配合面质量 金属阀座建议密封面粗糙度控制在 Ra0.8 以内,杜绝径向刀纹;塑料件密封面去除分型线、飞边,必要时增加精加工工序。装配前用无尘布配合异丙醇清洗阀座、压板和膜片密封区域,吹扫干净粉尘颗粒,装配环境保持洁净。
优化压紧结构,保证压力均匀 优先采用环形均匀压紧结构,螺丝对角分步锁紧,统一扭矩标准;压板增加定位止口,防止装配偏斜。条件允许时,增加弹性压紧结构(波形弹簧、弹性垫圈),补偿塑料蠕变、橡胶应力松弛带来的压紧力衰减,维持稳定密封比压。 压紧量取值要适中:橡胶膜片不能像 O 圈一样追求高压缩,膜片密封依靠面压,一般密封唇边压缩量控制在 5%~15% 区间,薄型膜片取下限,避免压溃、永久变形。
优化膜片唇边结构 可以在膜片密封位置设计凸起密封筋(窄唇边),把面密封转化为类似线密封的形式,集中密封比压,提升对微小缺陷的补偿能力,大幅降低微渗漏概率,这是膜片微漏改造中很常用的优化手段。
(二)本体渗透类微渗漏整改方案
界面全部优化完成后,依然存在稳定微漏、保压持续掉压,且排除界面缝隙,基本判定为材料渗透。此时调整压紧力没有效果,核心方案是更换低渗透橡胶牌号:
氢气、氦气等小分子高压气体:优先选用氟橡胶,更高要求选用全氟橡胶;硅橡胶不适合高压小分子气体密封,渗透率偏高;
常规水、低压空气:三元乙丙橡胶渗透性能良好;
矿物油介质:选用合适丙烯腈含量的 NBR 或者 FKM; 如果渗透要求极高,橡胶材料无法满足,可选用复合膜片,橡胶基材复合 PTFE 薄层,PTFE 致密性好,阻隔介质渗透,同时保留橡胶柔性。
(三)膜片本身品质优化
和厂家约定严格的厚度公差,超薄膜片建议公差控制在 ±0.02mm 以内;成型时控制胶料流动性,减少内部气孔、疏松;规范脱模剂使用,密封区域尽量少喷涂脱模剂,成型后增加清洗工序,去除表面析出物和残留脱模剂。 根据工况匹配硬度:静态密封、密封面质量一般,选用偏软材质(50~60A)提升补偿能力;高压、动态频繁弯折工况选用 70A 左右,兼顾弹性和抗形变能力。同时优先选用低压缩永久变形牌号,减缓应力松弛。
(四)工况与寿命层面防护优化
针对冷热循环工况,提前验证高低温下材料硬度、回弹变化;如果膜片需要频繁弯折,调整膜片圆角过渡,消除应力集中尖角,降低疲劳微裂纹产生风险。 高压工况增加限位结构,限制膜片最大形变幅度,防止膜片被压力顶起,脱离密封面。介质具有溶胀性时,提前做溶胀试验,核算溶胀后的尺寸变化,预留结构余量,避免溶胀后挤压失效或者溶胀收缩出现缝隙。
(五)检验手段升级,提前识别隐性微渗漏
普通浸水气泡法灵敏度有限,微量渗透很难检出。对于有微渗漏管控要求的产品,引入保压衰减测试、氦检,设置合理保压时间和压降阈值,把微渗漏拦截在出厂环节,避免到客户端才暴露问题。
五、常见整改误区
一味加大压紧扭矩:膜片柔性大,过大压紧力会造成膜片永久压痕、蠕变加速,短期不漏,短期内弹性衰减,微漏复发,还容易造成膜片根部断裂;
只换膜片不检查阀体密封面:阀体上细小划痕、杂质不去除,换新膜片依旧会微漏;
所有微漏都当成界面泄漏:高压气体工况下很容易混淆界面漏和材料渗透漏,白白浪费整改时间;
忽略冷热循环验证:常温检测合格,温度变化之后密封结构应力变化,微渗漏复现。
橡胶膜片微渗漏的解决逻辑是先定性渗漏类型,再从密封界面、膜片本体材料、结构压紧方式、成型装配工艺、使用工况五个维度逐项排查。如果是界面渗漏,重点做好密封面洁净度、平面度与均匀压紧设计,通过密封筋结构优化提升密封可靠性;如果是材料本体渗透,核心方案就是更换低渗透橡胶或者橡胶 - PTFE 复合膜片。 膜片密封和 O 型圈密封逻辑差异很大,不能照搬密封圈高压缩的设计思路,控制合理压紧量、稳定密封比压、减少膜片应力松弛和形变,才是长期抑制微渗漏的关键。在新品开发阶段,同步开展介质溶胀试验、高低温循环老化测试、保压渗漏检测,可以从源头规避这类隐蔽性很强的失效问题。若您还有其他疑问,欢迎进入海升橡胶官网咨询www.cxhsxj.com,拨打400-0590-280;或者关注企业微信公众号。
 英文站
 400-0590-280