 来源:慈溪市海升橡胶制品有限公司 发布日期
2026-10-14 14:10 浏览:-
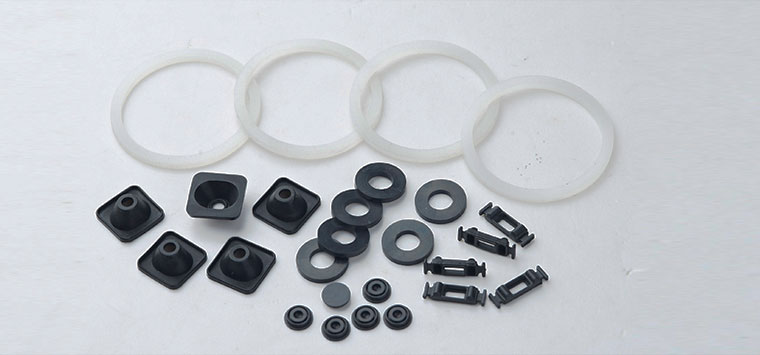
密封圈脆断属于突发性密封失效,一旦发生会直接引发介质泄漏、设备停机,部分化工、高压流体场景甚至会产生安全风险。脆断可由低温冷脆、高温老化、介质侵蚀、臭氧紫外线、脉动疲劳、装配损伤、高能辐射等多种工况单独或叠加诱发。想要从根源避免密封圈脆断,不能只依靠更换更高质量的橡胶材料,需要从前期工况评估、材料选型、结构设计、装配管控、运行运维全链条进行管控,针对不同工况的特点制定差异化防护方案。
一、超低温工况:预防冷脆断裂,把控玻璃化转变温度
冷脆的核心诱因是环境温度低于橡胶的玻璃化转变温度 Tg,高分子链冻结失去弹性。防护核心就是所选材料 Tg 低于设备最低启动温度,而不是只看额定长期工作温度。很多设备静态保温温度尚可,但开机瞬间温度会降到极低,极易发生冷脆。
材料选型:常规丁腈、天然橡胶不适合零下 25℃以下工况。低温工况优先选用耐低温特种胶,例如耐低温三元乙丙、低温氟橡胶、硅橡胶;超低温液化气体场景可选用全氟醚特种密封材料。选型时重点核对材料玻璃化转变温度,预留安全温度余量。
工况优化:管路、阀体增加保温伴热结构,减少停机后的快速降温,避免冷热交变循环带来的内应力累积。
结构优化:适当降低密封圈硬度,选用延伸率更高的配方;同时控制压缩量,低温下橡胶变硬,过大压缩量会大幅提升脆断风险。
低温设备开机前,有条件可提前预热腔体,避免密封圈在完全玻璃化状态下直接承受压力冲击。
二、高温工况:防止热老化交联硬化脆断
高温环境会加速橡胶交联过度或者分子链降解,橡胶逐步硬化、韧性消失,最终脆断。高温工况不仅要考虑持续工作温度,更要重视瞬时峰值温度。
材料选型:根据介质和温度区间匹配材质。中高温蒸汽、热水工况选用三元乙丙橡胶;热油、高温油品密封选用氟橡胶;超高温特殊工况选用全氟醚橡胶。禁止普通丁腈橡胶长期在 120℃以上高温持续服役。
工况优化:做好设备散热,减少局部摩擦生热,避免瞬时超温;减少腔体内部氧气残留,氧气会协同高温加速氧化老化。
结构设计:高温下橡胶热胀明显,合理设计密封沟槽,预留热膨胀间隙,避免密封圈被过度挤压;选用低压缩永久变形配方的橡胶原料,延缓老化硬化。
运维管控:按照温度等级缩短更换周期,高温环境密封件老化是持续不可逆过程,不能等到出现裂纹再更换。
三、化学介质工况:规避介质抽提与化学降解,预防化学脆断
介质诱发脆断分为两种,一种是抽提橡胶内部增塑剂,让橡胶干枯失去韧性;另一种是化学介质直接打断高分子链。很多介质不会造成溶胀,损伤属于隐性,肉眼很难察觉。
材料选型是重中之重,必须做介质相容性测试。油品系统优先丁腈胶、氟胶;酸碱水溶液、热水优先三元乙丙;强氧化剂、强溶剂选用全氟醚。不要仅凭经验选型,有条件可提前做浸泡试验,检测材料硬度变化、质量变化、伸长率衰减情况。
工况优化:控制介质温度,温度越高,介质侵蚀橡胶的速度成倍加快;过滤介质中的杂质,固体颗粒会划伤密封圈形成裂纹源,加速脆断。
运维方案:介质会持续侵蚀橡胶,即使静态测试合格,长期浸泡韧性依旧缓慢下降,需要设定固定更换周期,定期拆检密封圈表面状态。
四、户外臭氧、紫外线工况:抵御臭氧龟裂脆断
臭氧脆断发生的两个必要条件:橡胶存在拉伸应力 + 接触臭氧。户外阳光照射的紫外线会协同臭氧加速分子链断裂。
材料选型:尽量选用不含碳碳双键的橡胶。三元乙丙橡胶、氟橡胶抗臭氧、抗紫外线性能优异;天然橡胶、普通丁腈橡胶分子内含双键,在臭氧环境极易龟裂脆断,户外场景尽量避免使用。
结构设计:设计密封结构时,尽量减小密封圈拉伸形变,避免密封圈长期处于拉伸状态;减少密封圈裸露面积,增加外壳遮挡,隔绝紫外线和大气臭氧。
工况防护:露天设备可以增加防护罩,减少阳光直射;高压电气、空压机附近臭氧浓度高,密封件选材等级需要进一步提升。
五、高压脉动、循环疲劳工况:避免疲劳脆断
压力反复冲击、周期性载荷,会在密封圈应力集中点产生微裂纹,裂纹持续扩展引发脆性断裂,这类失效经常在平均压力不超标的情况下发生。
材料选型:优先选用耐疲劳、低压缩永久变形的橡胶配方,保证材料在反复压缩回弹后依然保留良好韧性。
结构优化:优化沟槽、倒角设计,去除尖角,减少应力集中;密封圈截面合理设计,模具分型线避开高应力区域;合理选择硬度,脉动高压一般选用偏高硬度橡胶,同时不能一味追求高硬度,硬度过高韧性下降,更容易脆断。
工况优化:增加缓冲、稳压结构,降低压力冲击幅度,减少压力脉动频率;控制密封圈压缩量,压缩量过大,循环载荷下疲劳老化速度会明显加快。
运维:脉动设备密封件属于易疲劳件,更换周期相比静态密封要缩短,定期拆解检查表面微裂纹。
六、装配与机械磨损工况:消除裂纹源,防止预制损伤脆断
很多密封圈出厂完好,但是装配阶段被划伤,微小划痕就会成为裂纹起点,后续在压力、温度、介质作用下发生脆断。
装配前检查:去除腔体、沟槽、活塞杆所有毛刺、锐边、尖角;检查金属表面粗糙度,粗糙表面会持续磨损密封圈。
规范装配操作:选用合适装配工装,禁止螺丝刀、金属硬物直接撬动密封圈;装配前涂抹适配的润滑脂,减少摩擦划伤;装配时避免密封圈扭曲、拉伸过度。
运行防护:控制运动副偏心量,偏心会造成局部挤压磨损;介质增加过滤装置,防止固体颗粒进入密封副造成磨损。
七、高能辐射特殊工况:抗辐射配方选型
核电、辐照灭菌等高辐射场景,射线直接破坏橡胶分子链,普通橡胶会快速硬化脆断。
材料选型:选用专门抗辐射特种橡胶材料,提前开展辐照老化试验;普通氟胶、丁腈橡胶不适合长期高能辐射环境。
运维管控:辐射环境下老化均匀发生,定期更换,不依赖肉眼外观判断性能。
八、通用全场景防护原则与失效预防思路
多因素叠加优先评估:工业现场很少只有单一工况,往往是高压 + 介质 + 温度循环组合。选型时,不能只满足其中一项指标,需要综合全部工况条件,预留安全余量。例如高压脉动同时接触化学介质,选材必须同时兼顾耐介质、耐疲劳、合适硬度。
样品验证优先:重要设备密封件,在批量使用前,可开展加速老化试验、压力循环测试、高低温循环测试,提前验证材料抗脆断能力。
建立密封件寿命管理:橡胶老化不可逆,所有密封圈都存在服役寿命。不要以 “不漏油、不漏水” 作为更换标准,依据工况等级制定更换周期。高温、脉动、化学介质环境,密封件寿命会大幅缩短。
失效复盘机制:一旦出现密封圈断裂,区分是韧性撕裂还是脆断,分析主导诱因,优化后续选材、结构或工况,避免同类故障重复发生。
防止密封圈脆断,核心逻辑就是识别工况风险点、匹配适配橡胶材料、消除应力集中、减少化学与热损伤、规范装配与定期运维。材料只是其中一环,结构设计、工况改善、运维管理,三者协同,才能最大限度杜绝密封圈脆性断裂故障。若您还有其他疑问,欢迎进入海升橡胶官网咨询www.cxhsxj.com,拨打400-0590-280;或者关注企业微信公众号。
 英文站
 400-0590-280