 来源:慈溪市海升橡胶制品有限公司 发布日期
2026-09-30 10:36 浏览:-
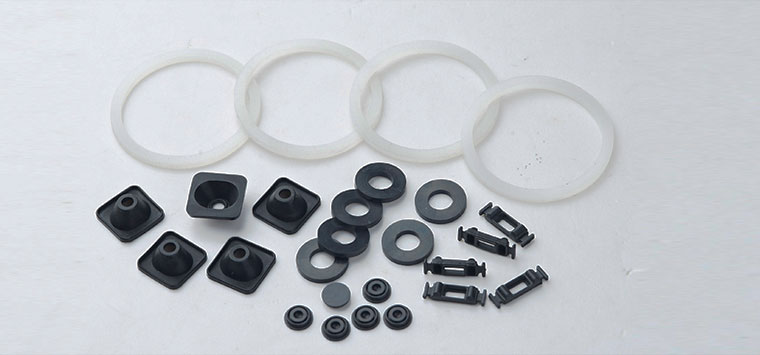
密封圈断裂是最直观、最致命、也是最困扰技术人员的典型密封失效形式。不同于微渗漏、掉压、失弹等隐形故障,断裂属于结构性彻底破坏,一旦发生,设备会快速出现漏油、漏气、漏水、保压失效、压力骤降,甚至直接停机报废。
看到密封圈开裂、断开、碎边、掉块,第一判断都是:胶圈质量差、材质不耐用、批次缺陷。但在真实工程案例中,真正因为材料质量问题导致的断裂不足10%。90%以上的密封圈断裂,都是工况不匹配、应力集中、疲劳老化、冷热冲击、装配损伤、高压挤出、介质脆化等综合性工况问题导致。
很多设备反复断圈、反复换件、反复故障,核心原因是没有分清断裂类型、找不到真实断裂根源、只换件不解决问题。
橡胶密封圈属于高分子弹性材料,正常状态下具备拉伸、回弹、缓冲、形变自愈能力,允许一定程度的挤压、扭曲、伸缩。所谓密封圈断裂,本质是材料承受的外力应力、化学破坏、温度疲劳超过了橡胶分子结构的承受极限,导致分子链断裂、交联结构溃散、宏观形体撕裂开裂。
简单理解:
正常密封:受力形变、卸力回弹、结构稳定;
断裂失效:受力超过韧性极限、材料变脆、应力集中、结构撕裂、彻底报废。
密封圈断裂和普通磨损、腐蚀、溶胀完全不同:磨损是慢慢消耗,断裂是结构崩解,属于不可逆、突发性极强的终极失效。
所有密封圈断裂,无论外观是裂口、碎边、崩块、龟裂、横断,归根结底来自三种微观破坏机制。
1. 分子链拉伸断裂
橡胶依靠卷曲分子链实现弹性形变。当外力拉伸、挤压、扭曲超过分子链最大伸展极限,长分子链直接被强行拉断,材料韧性归零,宏观表现为撕裂、切口断裂、整圈断开。动态运动、高压挤压、装配强行拉扯都是该机制的主要诱因。
2. 交联键老化溃散
热氧老化、臭氧氧化、介质腐蚀会持续破坏橡胶内部交联网络,原本稳定的弹性结构逐渐松散、失效、脆化。分子链无法锁固韧性,材料由柔韧变为僵硬、脆性,轻微受力即可开裂断裂。绝大多数老旧密封圈自然开裂都属于该机理。
3. 应力集中累积断裂
密封圈表面微小划痕、圆角锐角、沟槽锐边、局部偏压,会导致受力不均匀,局部应力成倍集中。反复压力交变、震动、往复运动下,微裂纹持续扩张、延伸、贯通,最终形成贯穿性断裂,属于典型的“小缺陷引发大故障”。
密封圈断裂不是单一形态,不同断裂纹路、断裂位置、断裂形态,对应完全不同的故障原因。掌握断裂形态判断,是解决断圈故障的核心关键。
1. 高压挤出断裂
外观特征:断裂位置集中在低压侧、间隙侧,边缘呈锯齿状、不规则缺口、碎边,无整齐切面,局部掉块、残缺。
产生原因:工作压力过高、材质偏软、无挡圈防护、沟槽间隙偏大,高压将橡胶挤入金属间隙,反复剪切撕裂。
高发场景:液压系统、重载油缸、中高压阀体、压力交变设备。
2. 低温冷脆断裂
外观特征:裂纹笔直、规整、呈放射状,断面干涩坚硬,无拉丝、无韧性拉伸痕迹,胶圈整体发硬。
产生原因:低温环境橡胶分子链冻结、韧性丧失、玻璃化转变,轻微震动、压力、拆装受力直接崩裂。
高发场景:北方冬季设备、极寒户外设备、冷链设备、冷机启动工况。
3. 疲劳龟裂断裂
外观特征:密封圈表面布满密集网状细纹、发丝裂纹,裂纹逐步加深、贯通,最终连片开裂、渗漏失效。
产生原因:长期往复运动、压力频繁波动、震动疲劳,分子链反复拉伸松弛,出现疲劳老化裂纹。
高发场景:气动频繁启停、油缸往复运动、车载震动设备、交变压力设备。
4. 臭氧老化断裂
外观特征:裂纹方向统一、呈平行分布、深浅一致,多发生在拉伸受力面,无杂乱纹路。
产生原因:户外、通风、带电设备环境臭氧浓度高,持续攻击拉伸状态的橡胶,造成定向氧化开裂。
高发场景:露天设备、风电光伏设备、基站密封、户外管道阀门。
5. 装配机械损伤断裂
外观特征:裂口整齐、线性切口、单边划破、局部断裂,裂纹起始位置固定在锐边、螺纹、孔口位置。
产生原因:装配粗暴、强行挤压、未倒角沟槽、螺纹划伤、工具戳伤、过度扭曲安装。
高发场景:维护拆装频繁、非标沟槽、锐边未处理设备。
6. 介质腐蚀脆化断裂
外观特征:胶圈发干、发僵、无光泽、表层粉化,裂纹杂乱无规则,轻轻弯折即碎断、掉渣。
产生原因:材质与介质不匹配,油、水、溶剂、防冻液长期抽提橡胶柔性助剂,导致橡胶干枯失韧、脆化断裂。
高发场景:热水系统、防冻液设备、溶剂清洗设备、化工介质工况。
7. 高温热老化断裂
外观特征:胶圈整体变硬、变色、发黑、僵硬,裂纹深浅不一,整体酥脆,受力即大面积崩裂。
产生原因:长期高温氧化、分子链过度交联、助剂挥发殆尽,材料彻底丧失韧性。
高发场景:高温油路、发热设备、工业加热系统、高温蒸汽工况。
1. 材质耐压不足、硬度偏低:软质胶圈承受中高压,极易挤出撕裂、崩边断裂,是高压断圈第一原因。
2. 低温工况错用普通橡胶:丁腈胶、聚氨酯、氯丁胶低温极易冷脆,零下环境受力必裂,属于季节性高发故障。
3. 介质不匹配导致脆化:介质抽提软化剂,橡胶干枯变脆,韧性归零,轻微受力即断裂。
4. 无挡圈防护、间隙过大:高压工况缺少挡圈,橡胶被持续挤入间隙,反复剪切断裂。
5. 沟槽锐边、毛刺、无倒角:金属锐边如同刀刃,挤压运动过程中持续切割密封圈,造成切口断裂。
6. 装配扭曲、强行安装:密封圈过度拉伸、扭曲、翻边,预留内应力,运行中快速开裂断裂。
7. 长期疲劳交变工况:频繁启停、往复运动、压力波动,累积疲劳裂纹,最终贯通断裂。
8. 高温长期热氧老化:高温加速分子链断裂、交联失效,橡胶酥脆化,寿命急剧缩短。
9. 户外臭氧、紫外线老化:露天环境持续氧化,拉伸位置定向开裂、断圈。
10. 超期服役、材料寿命耗尽:橡胶属于耗材,长期使用弹性与韧性耗尽,自然脆化断裂。
密封圈断裂不是瞬间发生的,是循序渐进的四阶段失效过程,前期均有隐形征兆。
第一阶段:微缺陷萌生期:表面出现肉眼难见的微划痕、微裂纹、应力残留,外观基本正常。
第二阶段:裂纹扩展期:工况应力持续作用,微裂纹缓慢加深、加长,设备开始出现间歇性微漏。
第三阶段:裂纹贯通期:多条裂纹连通、贯穿密封截面,渗漏常态化,保压不稳。
第四阶段:结构断裂报废期:材料彻底撕裂、断开、掉块,设备完全不保压、故障爆发。
想要彻底解决密封圈断裂问题,不能只换配件,必须从材质、硬度、结构、防护、装配、工况六维度整改。
1. 压力匹配材质硬度:低压用软胶保贴合,中高压用80A-90A高硬材质抗挤压、抗剪切,杜绝软胶扛高压。
2. 高压系统强制加装挡圈:压力>15MPa必须配挡圈,封堵间隙,彻底杜绝挤出啃边断裂。
3. 低温工况升级耐寒材质:零下环境淘汰丁腈胶、聚氨酯,更换三元乙丙、耐寒硅胶、低温氢化丁腈胶、低温氟胶,杜绝冷脆断裂。
4. 严格介质匹配选材:油水、热水、防冻液、溶剂工况精准对应材质,防止介质抽提脆化、干枯开裂。
5. 优化沟槽结构:所有锐边倒角、去除毛刺、保证沟槽光滑,杜绝金属切割密封圈。
6. 规范装配工艺:禁止强行拉伸、扭曲安装,涂抹润滑、平稳装配,避免人为损伤与残留应力。
7. 动态疲劳工况升级抗疲劳材质:频繁运动设备选用氢化丁腈胶、高强氟胶,提升抗疲劳、抗交变应力能力。
8. 建立周期更换机制:高温、高压、户外、疲劳工况定期更换,杜绝超期老化脆化断裂。
密封圈断裂永远是继发性故障,而非原发性故障。它是压力、温度、介质、疲劳、结构、装配、环境多重因素不匹配后的最终爆发结果。
锯齿断边源于高压挤出、笔直硬裂源于低温冷脆、网状龟裂源于疲劳老化、切口断裂源于装配损伤、干枯碎断源于介质脆化、大面积崩裂源于高温老化。每一种断裂形态,都对应一套精准的故障根源。若您还有其他疑问,欢迎进入海升橡胶官网咨询www.cxhsxj.com,拨打400-0590-280;或者关注企业微信公众号。
 英文站
 400-0590-280