 来源:慈溪市海升橡胶制品有限公司 发布日期
2026-09-17 11:21 浏览:-
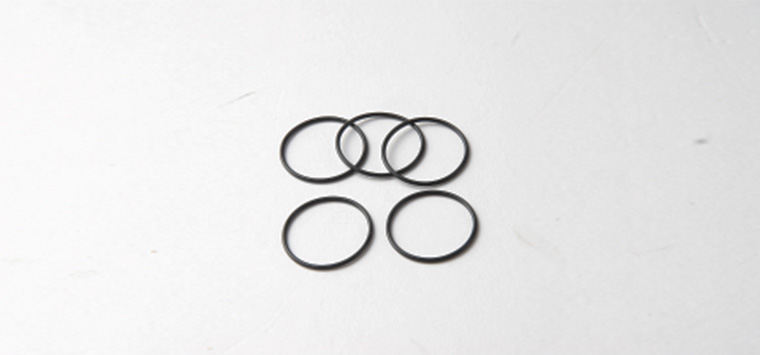
在高压液压、高压气动、高压阀组、重载油缸、承压管路设备运维中,有一种极其普遍、反复出现、极易误判的密封故障——密封圈边缘被啃食、被咬缺、被剪碎。很多设备的密封圈使用寿命极短,装机短短数周甚至数天就出现边缘残缺、掉胶、不规则缺口、逐步渗漏,拆开后胶圈外观呈现典型“被咬过、被啃烂”的破损形态。
绝大多数人会误以为是材质质量差、磨损大、装配刮伤或介质腐蚀,反复更换同款密封圈,却始终无法解决问题,陷入“换圈—啃坏—渗漏—再更换”的死循环。是高压系统专属的物理剪切失效,和材质老化、磨损、腐蚀、装配损伤完全无关,属于压力、间隙、支撑结构不匹配导致的结构性失效。
高压密封系统中,橡胶密封圈具备弹性柔软特性,在低压、中压工况下可以稳定填充沟槽缝隙、实现密封。但当系统压力持续升高、压力冲击频繁,密封两侧形成巨大压差,柔软的橡胶体无法抵抗高压推力,会被强行挤入金属配合面的微小间隙。
这一过程就是密封挤出。挤出后的橡胶胶料卡在金属间隙中,无法回弹复位,随着压力交变、设备震动、活塞往复运动、金属微形变,卡在缝隙的胶料会被反复挤压、剪切、撕扯、夹断,一点点被“啃掉、咬碎”,最终形成边缘缺口、残缺、崩坏、掉渣、贯通裂口,这就是肉眼看到的“密封圈被啃食”。
需要重点科普:啃食失效不是一次性破坏,是渐进式、累积式的高压剪切损伤。它区别于瞬时爆裂、磨损划伤、化学腐蚀,是高压系统独有的疲劳剪切失效模式,压力越高、间隙越大、支撑越差,啃蚀速度越快、破损越彻底。
密封圈高压啃食不会突然出现缺口,而是层层递进、循序渐进,从肉眼不可见的微损伤,逐步发展为彻底渗漏失效,全程分为四个典型阶段。
系统压力上升,橡胶密封圈受压形变,低压侧边缘轻微被挤入金属配合间隙,形成微小凸起。此时密封圈外观完整、无缺口、无破损、无渗漏,设备运行完全正常,但内部已经出现不可逆的塑性形变,属于高压啃蚀的早期隐形损伤。绝大多数用户无法察觉,为后续破损埋下隐患。
经过数次压力交变、启停冲击,挤出的凸起胶料反复被金属间隙夹持、剪切,表层橡胶开始出现起毛、毛刺、细微撕边。此时密封圈依旧可以正常密封,仅边缘不再光滑圆润,很多维修人员会忽略这一细微变化,判定为正常磨损,继续装机使用,加速故障恶化。
随着运行时长增加,间隙处的剪切撕扯持续累积,凸起胶料被批量剪断、剥落,密封圈低压侧边缘出现均匀或不规则锯齿状缺口、局部塌陷、块状缺损,也就是典型的“被啃食”外观。此时设备开始出现微泄压、保压不稳、轻微渗漏,故障特征完全显现。
啃蚀缺口持续扩张、向内延伸,密封圈有效密封面积大幅缩减,弹性结构溃散,伴随胶屑脱落、掉渣,最终出现贯通裂口、大面积崩坏,设备彻底不保压、持续渗漏、动作卡顿,密封圈完全报废。
高压挤出啃蚀有极强的唯一性特征,可以完美区分磨损、老化、腐蚀、装配损伤,现场拆机即可精准判定。
1. 破损位置固定:100%集中在密封圈低压侧、间隙侧,高压侧基本完好,单侧破损特征极其明显;
2. 破损形态特殊:边缘呈锯齿状、参差缺口、块状啃缺、毛边撕脱,无光滑磨损面、无龟裂纹路、无腐蚀起皮;
3. 伴随细微胶屑:设备底部、沟槽内部存在细碎橡胶碎屑,是剪切啃落的直接证据;
4. 工况高度关联:低压运行寿命正常,高压、冲击负载下极速损坏,压力越高失效越快;
5. 无老化、无硬化:胶圈材质柔软、弹性正常、无发黄发硬、无裂纹,排除老化失效。
啃蚀失效绝非单一原因导致,大多是压力、间隙、材质、结构、工况叠加导致的复合故障,以下八大诱因是行业高频问题根源。
高压系统对配合间隙精度要求极高,活塞与缸筒、轴与孔、接头配合的间隙过大,会直接形成“挤出通道”。低压工况可忽略的微小间隙,在高压下会成为橡胶挤出、剪切、啃蚀的主要位置。加工公差偏大、设备磨损旷量增大、配件配合不匹配,是老旧设备、非标设备啃圈失效的头号元凶。
常规70A、75A软质橡胶密封圈柔韧性好、贴合度高,但抗高压挤出能力极差。高压工况下,软质橡胶极易形变、挤进间隙、被剪切啃蚀。很多用户沿用通用软胶圈适配高压重载设备,必然出现短期啃蚀失效。高压系统必须使用高硬度、高模量抗挤出材质。
中高压、超高压工况下,纯橡胶O型圈、普通密封圈无任何刚性支撑,高压挤压无约束,极易挤出变形。未加装PTFE挡圈、尼龙挡圈、防挤出环,是高压啃蚀的普遍设计缺陷,也是绝大多数新设备出厂即存在的隐患。
设备启停、换向、负载突变时,会产生数倍于额定压力的瞬时冲击压力。瞬时高压会瞬间将橡胶挤入间隙,单次冲击即可造成微挤出损伤,反复冲击快速累积为啃蚀破损,比恒定高压的破坏力更强、失效更快。
密封沟槽端口、金属配合边缘存在尖角、毛刺、倒角过小,挤出的橡胶在压力作用下直接贴合锐边,压力交变过程中被精准剪切、撕断,大幅加速啃蚀速度。光滑倒角是高压密封的基础保障,缺失倒角会让密封圈寿命缩短数倍。
老旧高压设备长期重载运行,金属部件轻微形变、磨损,配合间隙逐步扩大,原本合规的间隙变成超标的挤出通道,新设备不啃圈、老设备频繁啃圈,核心原因就是设备旷量增加、间隙超标。
普通丁腈胶、软质硅胶通用材质,抗高压挤出、抗剪切能力薄弱,仅适合低压静态密封;高压动态、高压重载工况错用通用软质材料,必然快速挤出啃蚀。而聚氨酯、改性氢化丁腈胶、高硬度氟胶等抗挤出材质才适配高压工况。
设备同轴度偏差、负载偏心、活塞偏磨,导致密封圈单侧受压过大,单侧集中挤出、单侧啃蚀,出现局部缺口、局部崩坏的典型故障。
很多人认为啃蚀只是轻微渗漏、换圈即可,实则隐藏多重次生危害,维修成本极高。
1. 系统保压失效、设备动力不足:啃蚀缺口形成永久泄压通道,设备保压不稳、掉压快、动力衰减、加工精度下降,生产设备频繁次品、返工。
2. 胶屑侵入精密油路、气路:啃蚀脱落的细碎橡胶碎屑进入阀组、缸体、阀芯,造成卡阀、拉伤缸壁、精密部件磨损,引发高额大修费用。
3. 故障反复复发、运维成本飙升:未解决间隙、支撑、材质问题,单纯换圈治标不治本,短期再次啃坏,频繁停机维修、更换配件。
4. 突发停机、安全隐患:高压工况下密封圈大面积崩碎会引发瞬间泄压、设备骤停、管路震动,存在设备损坏与生产安全隐患。
想要彻底杜绝高压密封圈啃食失效,必须遵循“控间隙、提硬度、加支撑、稳压力、优结构”五大核心方案,多层级综合治理。
压力超过10MPa必须配置挡圈,超高压工况配置双向挡圈。选用PTFE聚四氟乙烯、尼龙刚性挡圈,刚性支撑密封圈低压侧,彻底封堵金属间隙,阻止橡胶被挤入缝隙,从物理层面杜绝挤出啃蚀,是高压密封延寿的核心手段。
淘汰70A、75A通用软胶,高压工况统一更换85A–90A高硬度密封材质,优先选用聚氨酯、改性氢化丁腈胶、高硬度氟胶等抗挤出、抗剪切、抗形变专用材料,提升橡胶本体抗高压形变能力。
按照高压密封标准控制配合公差,修复磨损、形变的金属部件,缩小配合间隙;老旧设备及时更换磨损配件,消除超标的挤出通道,从结构上杜绝啃蚀根源。
对密封沟槽端口做圆角倒角处理,去除尖角、毛刺、锐边,避免高压挤出后的橡胶被锐边剪切撕断,大幅降低啃蚀速度,延长密封使用寿命。
加装稳压阀、缓冲阀,优化设备启停逻辑,降低瞬时压力峰值,减少压力冲击对密封圈的瞬时挤出损伤,避免交变疲劳啃蚀。
定期校正活塞、轴体同轴度,修复偏心磨损部件,保证密封圈整体均匀受压,杜绝单侧集中挤出、单侧啃蚀破损。
高压工况密封圈被啃食,本质是高压挤压+间隙通道+支撑缺失+材质偏软共同导致的挤出剪切失效,不是磨损、不是老化、不是腐蚀、不是质量问题,是典型的高压系统结构性适配故障。若您还有其他疑问,欢迎进入海升橡胶官网咨询www.cxhsxj.com,拨打400-0590-280;或者关注企业微信公众号。
 英文站
 400-0590-280