 来源:慈溪市海升橡胶制品有限公司 发布日期
2026-11-02 11:21 浏览:-
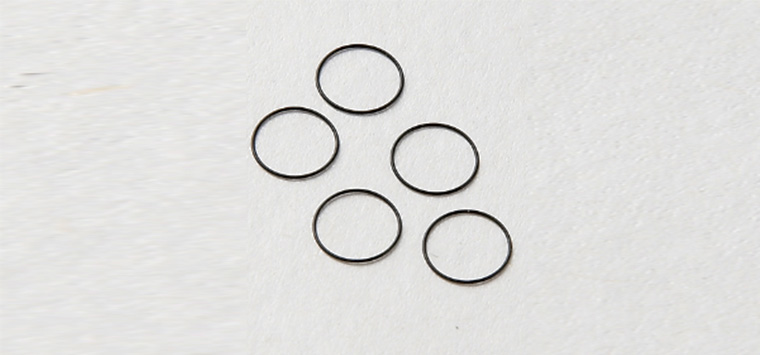
在低温工况下,橡胶类密封圈内部高分子链段运动能力下降,材料从高弹性的橡胶态逐步向玻璃态转变,硬度快速上升、弹性大幅衰减,也就是行业常说的 “玻璃化转变”。此时密封圈失去正常回弹能力,轻微挤压、振动或者压力波动就会出现脆裂、崩边,密封面无法贴合,引发泄漏。这种失效模式和高温老化脆断有本质区别:低温冷脆很多时候属于可逆变化,温度回升后弹性有可能部分恢复,但反复冷热循环会加速材料产生不可逆损伤,最终彻底失效。
很多现场工况容易忽略这个问题:设备停机静置在低温环境,密封圈慢慢变硬失弹;开机升压瞬间,密封结构受到冲击,直接发生渗漏甚至断裂。尤其在高寒户外设备、液氮 / 冷媒管路、冷链阀门、车载低温系统、航空液压元件当中,低温冷脆失弹是密封失效的高频痛点。
当环境温度接近或者低于材料玻璃化转变温度 Tg 时,橡胶分子链被 “冻结”,链段无法舒展回弹。常规丁腈橡胶 NBR 的低温性能有限,普通牌号零下 20℃左右弹性就明显变差;如果长期处于零下 30℃、零下 40℃环境,普通橡胶密封圈很快变硬,压缩后无法回弹,密封界面出现间隙。静态低温最隐蔽,设备没有运转,肉眼看不到破损,但是密封已经失效,升压直接漏。
昼夜温差、间歇启停是加剧冷脆失弹的重要因素。低温阶段材料变硬,承受压缩应力;升温之后材料回弹膨胀,应力反复释放、累积。多次循环之后,橡胶内部会产生微观裂纹,原本可逆的冷脆转变,逐步演变为永久性脆化。很多北方户外液压阀、冷媒机组密封圈,不是一次性冻坏,而是几十次冷热循环之后慢慢开裂。
密封介质会进一步拉低材料耐受下限。油品、冷媒、溶剂在低温下黏度上升,部分介质会和橡胶发生相互作用,改变高分子链之间的作用力,抬高玻璃化转变温度。原本可以耐受 - 30℃的材料,接触特定冷媒之后,可能在 - 20℃就出现冷脆失弹。同时低温下介质润滑性下降,密封摩擦加剧,变硬的密封圈很容易被划伤、崩裂。
压缩率是密封圈设计核心参数。常温调试压缩率合适的密封圈,低温变硬之后回弹量下降,如果初始压缩余量不足,密封面直接脱开;反过来,如果压缩率设置过高,低温下材料失去缓冲能力,内部应力集中,极易发生脆性断裂。微型密封圈、薄壁 O 型圈对这类问题更加敏感。
现场区分低温冷脆失弹和其他失效,有几个简单判断要点:第一,低温状态下渗漏,将部件升温至常温一段时间后,泄漏减轻甚至消失;第二,密封圈外观没有明显溶胀、粉化、高温碳化痕迹,但是手感发硬,弯折容易发白、出现微裂纹;第三,失效大多发生在设备冷启动阶段,运行升温之后密封状态好转。 需要注意:如果升温之后密封圈依旧没有弹性、裂纹不会消失,说明已经从可逆冷脆转变发展成不可逆的永久脆化损伤。
材料选型是解决低温冷脆最根本手段,核心指标就是玻璃化转变温度 Tg,Tg 越低,低温弹性保留能力越好。
耐低温氟橡胶:低温氟胶、氟醚橡胶,兼顾耐介质和低温性能,可以在 - 40℃甚至更低温度使用,适合冷媒、油气、腐蚀性介质共存的低温工况;普通氟胶低温性能差,严禁直接用于低温场景。
三元乙丙橡胶:优秀耐低温、耐水、耐蒸汽,通用牌号可稳定用到 - 40℃,特种低温 EPDM 可达 - 50℃,适合冷水、空气、户外低温清水密封,缺点是不耐矿物油。
气相法硅胶:低温性能优异,常规硅胶 Tg 约 - 60℃,特种耐低温硅胶可以到 - 70℃,低温下依旧保持柔软弹性,多用于低温空气、食品、冷链、低压管路密封,要注意硅胶不耐油。
氢化丁腈:相比普通丁腈,低温性能、强度、耐磨同步提升,适合低温液压油工况;普通丁腈橡胶仅适合温和低温,不建议 - 30℃以下长期使用。
聚氨酯:多数聚氨酯低温性能偏弱,低温下极易变硬脆裂,低温工况谨慎选用。
选型不能只看温度,必须同时核对介质、压力。不能单纯追求低温,忽略介质相容性,避免解决了冷脆,又出现溶胀、水解失效。
低温下密封圈回弹能力下降,压缩率取值和常温工况有区别。 低压静态密封:在材料允许范围内,适当小幅提高压缩率,弥补低温回弹损失,但不能超上限,防止低温应力开裂; 动态往复、旋转密封:压缩率不宜过高,变硬之后摩擦阻力暴涨,容易磨损、断裂;沟槽设计上增加合理间隙,避免低温收缩、变硬之后卡滞; 对于温差波动大的工况,优先选用宽截面密封圈,相比细线径 O 型圈,截面更大,弹性储备更足,抗冷脆能力更强。同时沟槽边角做圆角过渡,消除应力尖点,低温变硬之后不容易从尖角位置起裂。
有条件的设备,可以增加伴热保温结构,避免密封圈长期暴露在材料临界低温区间,这是成本可控的改造方案。比如阀体、阀座位置增加保温棉、电伴热,保证密封区域温度始终高于材料玻璃化转变温度。 设备操作规范上,尽量避免极低温直接升压冲击。冷机启动阶段,缓慢升压,给密封件一个适应过程;频繁启停的设备,评估增加缓冲回路,减少压力脉冲对冷态密封圈的冲击。
橡胶密封圈本身的内部缺陷,会成为低温脆裂的突破口。模压缺陷、内部气泡、合模飞边残留、表面划伤,常温下影响不大,低温受力时裂纹优先从缺陷位置扩展。 装配时避免强行拉扯、工具划伤密封圈;储存环节,耐低温橡胶同样需要避光避臭氧,防止提前老化,老化后的橡胶 Tg 会升高,原本合格的耐低温材料,提前丧失低温弹性。 批量来料检验时,可以增加低温回弹测试:样品在设定低温环境保温足够时间后,快速测试回弹率,提前筛除批次性低温性能不达标的产品。
如果现场已经出现低温冷脆泄漏,优先判断是可逆失弹还是永久脆裂。短时间应急,可以采取局部升温保温,临时恢复密封;但这只是临时手段,不能长期依靠保温补救。长期稳定运行,还是要更换匹配 Tg 的耐低温材质密封件。 运维巡检重点关注低温季节、停机之后首次开机的泄漏情况。定期拆检观察密封圈表面:有没有出现细微的环状裂纹、弯折发白现象,一旦出现,说明材料已经接近耐受极限,提前安排更换,避免突发泄漏事故。 冷热循环工况下,密封圈更换周期要比常温工况缩短,建立针对性的备件更换台账,不要沿用常温设备的维保周期。
第一个误区:认为所有硅胶都适合低温。普通沉淀法硅胶和特种耐低温硅胶差距很大,部分通用硅胶牌号低温性能一般,不能一概而论;
第二个误区:选用耐低温材料之后,随意加大压缩率。低温下材料模量上升,过大预压缩会直接压裂密封圈;
第三个误区:只看标称耐温,忽略介质影响。介质会改变玻璃化转变温度,材料样本标注低温参数大多是空气环境下测得,浸入油、冷媒之后耐受温度会上升; 第四个误区:冷脆失效当成普通老化脆断,盲目更换耐高温材料,耐高温橡胶往往低温性能很差,更换之后失效更快。
密封的低温防护是一套组合方案,材料为核心,结构设计、工况控制、运维管理相互配合,才能持续规避冷脆失弹带来的泄漏风险。若您还有其他疑问,欢迎进入海升橡胶官网咨询www.cxhsxj.com,拨打400-0590-280;或者关注企业微信公众号。
 英文站
 400-0590-280