 来源:慈溪市海升橡胶制品有限公司 发布日期
2026-11-09 11:06 浏览:-
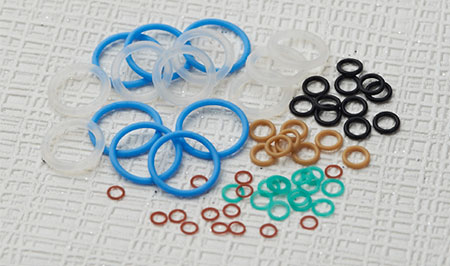
密封圈内部拉伸应力是很多慢性失效的源头。过高的拉伸应力,会加速臭氧龟裂、低温脆裂、介质侵蚀开裂、疲劳掉屑,哪怕材料本身达标,长期处在持续拉伸状态下,密封件的实际使用寿命也会大幅缩水。拉伸应力来源很多,有的来自设计沟槽,有的来自装配过拉,还有的来自温度、介质溶胀带来的次生应力,想要有效控制,需要从结构设计、选材、装配工艺、工况匹配、后处理管控几个维度同步落地。
一、优化密封结构,从源头规避强制拉伸
绝大多数密封圈的持续拉伸,是沟槽、挡圈、轴径尺寸搭配不合理造成的。
在 O 型圈这类径向密封结构中,很多人为了保证不漏,一味缩小沟槽内径或者放大轴径,强行把密封圈撑开。当密封圈被拉伸超过允许范围,环向拉伸应力会长期存在。常规橡胶 O 型圈,推荐装配拉伸率一般控制在 1%~5%;微型密封圈更严苛,通常尽量控制在 3% 以内。如果是内径很小的微型密封件,拉伸率稍微超标,内部应力就会急剧上升。
在轴向静密封结构里,同样要避免依靠强行拉长密封圈来填补间隙。沟槽的直径公差、深度、圆角都需要规范。沟槽入口尖角、过小的导入倒角,装配时容易刮伤胶料,同时造成局部被强行拉扯,形成局部集中拉伸应力。轴端、孔口倒角建议按照规范设置,过渡圆角不能省略,减少装配瞬间的局部拉扯。
同时,间隙与挤出防护也要配套。如果高压工况下只靠密封圈承受压力,胶料被挤入间隙时,会产生瞬时拉伸与剪切复合应力。合理选用挡圈、支撑环,控制对偶件间隙,既能防止挤出,也可以避免局部被持续拉扯。
二、合理选材,选用低应力、低应力松弛配方
同样的拉伸形变下,不同橡胶产生的内应力差异巨大。
部分硬胶、高模量胶料,形变之后回弹能力强,产生的内部拉伸应力更高;而经过配方调整、添加合适增塑体系的胶料,在同等形变下应力更低。但增塑剂不能盲目添加,否则会带来析出、喷霜、介质兼容变差等问题。
如果工况本身无法避免一定量的拉伸,优先选用应力松弛性能优良的材料。三元乙丙、优质气相法硅胶在合适硬度下,应力松弛表现较好;氟胶需要挑选低应力松弛牌号,普通氟胶模量偏高,拉伸后残留应力更大。
硬度选择也是关键。很多密封设计偏好高硬度胶料,认为不容易变形,但是高硬度橡胶一旦被拉伸,内部应力更高,更容易出现应力开裂。在满足耐压、耐磨要求的前提下,优先选用偏低硬度的合格胶料,降低同等形变下的内应力。
另外,硫化体系直接决定残留内应力。合适的硫化程度可以降低成型后的残余应力;欠硫的橡胶强度不足,容易在拉伸下快速开裂;过硫则会让胶料变硬变脆,应力无法释放。稳定、充分、均匀的硫化,是控制成型残余应力的基础。
三、规范装配流程,杜绝人为过度拉伸
装配是最容易引入一次性、永久性拉伸应力的环节。
装配工具选择很重要。尖锐的螺丝刀、金属撬棒直接挑取密封圈,极易造成局部过度拉伸,形成肉眼不一定可见的隐性损伤,这些位置就是应力集中点。装配推荐使用光滑塑料工装、锥形导入套,减少撑开幅度,缩短密封圈处于拉伸状态的时间。
撑开工具如果使用扩张器,扩张幅度不能超过设计上限,并且不能长时间撑开静置。橡胶有记忆效应,如果长时间被撑开保持形变,会产生永久变形,残留稳定的拉伸内应力。装配动作要快,撑开到位后尽快入槽,不要长时间拉扯密封圈。
对于小尺寸微型密封圈,尤其需要注意。微型密封圈线径细,对拉伸非常敏感,哪怕手捏、镊子夹取时用力不均,都会造成局部拉伸。操作人员需要固定夹持位置与力度,避免单点拉扯。
装配之后还要检查扭转。密封圈发生扭转变形时,一侧被拉伸、一侧被压缩,单侧会形成持续拉伸应力,在压力交变、温度波动时,很快从扭转位置开裂。
四、释放成型残余应力,做好时效处理
密封圈在模压成型之后,本身就带有成型残余应力。脱模快速冷却、脱模时强行撕扯、模具结构复杂,都会让成品内部埋藏应力。
行业内常用的手段是时效释放。在可控温度下进行恒温时效,让橡胶分子链缓慢松弛,释放硫化、脱模带来的残余内应力。时效温度不能过高,防止提前老化;保温时间根据材质、厚度调整,厚壁密封件需要更长的松弛时间。
也可以采用低温静置时效,适合尺寸精密的微型密封圈,避免高温时效带来尺寸漂移。经过时效处理后的密封件,尺寸稳定性更好,在后续使用中,因为残余应力释放而出现自发开裂的概率明显下降。
五、控制工况变化,减少次生拉伸应力
很多设备出厂装配时拉伸正常,但投入运行之后,新的拉伸应力会慢慢生成。
温度变化是一大诱因。橡胶和金属的热膨胀系数差异巨大,升温之后,金属沟槽、轴件尺寸变化带动密封圈,或者胶料受热膨胀受到刚性约束,产生拉伸或者挤压衍生的拉伸应力。在温差大的工况,需要在设计阶段预留足够的形变余量,避免升温后被强行拉扯。
介质溶胀同样不可忽视。如果密封圈接触介质之后发生不均匀溶胀,局部体积变化受到沟槽限制,就会产生拉伸应力。选型时,必须保证胶料在介质中溶胀率可控,优先选用溶胀均匀、溶胀率低的牌号,避免局部膨胀受限而被拉裂。
压力交变、往复运动工况下,应力会反复加载。持续交变拉伸应力会引发疲劳,即便初始应力不大,循环累积之后也会产生裂纹。这时除了降低静态拉伸,还要降低摩擦阻力,选用合适润滑或者自润滑胶料,减少往复运动带来的周期性拉扯。
六、日常检测与验收,建立应力管控标准
想要稳定控制拉伸应力,不能只依靠经验,要有量化标准。
在来料检验阶段,除了尺寸、硬度、外观,有条件可以抽检应力松弛性能,评估胶料在持续形变下的应力衰减能力。同时抽检拉伸永久变形,永久变形越大,说明形变之后残留的内应力越高。
装配后的首件拆解检查也很有必要,观察密封圈是否存在被拉长、扭斜、局部变薄的痕迹。如果批量装配后发现内径方向长期被撑开,就要回头核对沟槽尺寸与拉伸率,而不是依靠现场装配经验妥协。
在失效复盘时,如果裂纹沿着环向或者从局部拉扯点向外发散,基本可以判定拉伸应力是主要推手,这时就需要回溯拉伸率、装配工艺、时效以及材质配方。
七、常见误区
很多人会误以为只要密封圈没有拉断,拉伸就没有危害。实际上,肉眼看不到的低幅度持续拉伸,才是臭氧老化、介质应力开裂最主要的助推条件。也有人认为依靠润滑就可以消除拉伸应力,润滑只能降低摩擦,无法消除内部已经存在的拉伸应力。还有一部分工厂依靠缩小公差强行提升密封可靠性,反而把密封圈长期置于高拉伸状态,短期不漏,长期失效速度明显加快。
总的来说,降低密封圈内部拉伸应力是一套系统性的管控思路:先在设计上把拉伸率控制在合理区间,再通过配方与硫化减少成型残余应力,依靠规范装配避免人为拉扯,配合时效处理释放内应力,最后结合工况匹配,消除温度、介质、压力带来的次生拉伸。做好这一系列措施,密封圈抵抗臭氧、水解、疲劳开裂的能力会明显提升,密封寿命也能够稳定达到设计预期。若您还有其他疑问,欢迎进入海升橡胶官网咨询www.cxhsxj.com,拨打400-0590-280;或者关注企业微信公众号。
 英文站
 400-0590-280