 来源:慈溪市海升橡胶制品有限公司 发布日期
2026-11-19 10:38 浏览:-
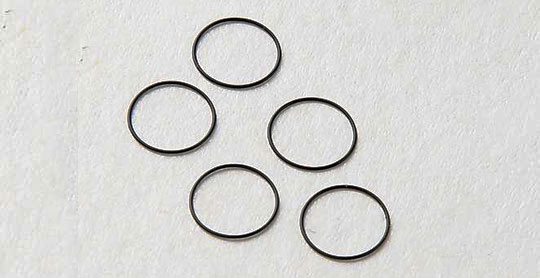
细线径密封圈,一般指线径 φ1.0mm 及以下的微型密封圈,广泛用在精密阀件、传感器、微型流体接头、医疗微型组件里面。和常规粗线径密封圈相比,它本身橡胶截面小、橡胶储备量少,弹性储备先天不足,对材料、配方、压缩率、沟槽、工况、装配缺陷都更加敏感。同样的材料,粗线圈可以稳定使用很久,细线圈往往很短时间就出现回弹丢失、压塌、微渗漏,也就是我们常说的弹性失效。想要解决这个问题,不能只简单换硬一点或者软一点的胶料,要从失效根源、材料配方、压缩参数、沟槽结构、工艺管控、使用工况全链条去调整。
一、先分清细线径密封圈弹性失效的主要类型
在整改之前,先区分失效模式,避免盲目调整参数。
压缩永久变形型失效(最常见):密封圈长期处于压缩状态,橡胶分子链发生不可逆滑移,撤去压力之后无法回弹,外观看起来扁扁的,没有明显开裂,但是密封面失去压紧力,慢慢出现微漏。细线径橡胶截面薄,承受同等压缩量时,单位截面应力远高于粗线密封圈,压缩永久变形会被放大。
应力松弛型失效:在恒定压缩量下,橡胶内部应力持续衰减。哪怕材料压缩永久变形指标合格,细线径截面小,应力衰减的影响会更加突出,尤其在升温、湿热、蒸汽、油介质环境下,应力下降速度会明显加快。
材料老化型失效:介质渗透、高温、臭氧、水解攻击橡胶交联网络,交联点被破坏,橡胶变软或者变硬变脆,弹性直接消失。细线径没有足够的橡胶基体来抵御介质侵蚀,老化速度远快于常规线径。
装配损伤带来的假性弹性失效:装配时被尖角、螺纹、孔口划伤、扭拧、过度拉伸,橡胶内部产生微裂纹,裂纹在持续压缩下不断扩展,局部失去回弹能力,看起来像是弹性没了。
二、材料与配方层面的优化方案
材料是基础,细线径密封圈对胶料的核心要求,优先顺序是:低压缩永久变形>稳定的交联结构>抗介质老化,而不是单纯看拉伸强度。
优先选用合适硫化体系的胶料,规避不稳定交联 以常用胶种举例:
三元乙丙:必须选用过氧化物硫化配方,硫磺硫化体系的交联键耐热、耐水解差,细线件会快速失弹;同时选用低压缩永久变形专用牌号,不要用通用挤出、普通模压配方。
氟橡胶:优先选用双酚 AF 或者过氧化物低永久变形牌号,部分普通氟胶配方,在高温下应力松弛非常明显,细线径慎用。
硅胶:细线硅胶很容易出现高温应力松弛,长期连续高温工况不推荐;仅适合间歇常温、低压场景。
丁腈橡胶:普通丁腈应力松弛偏大,细线密封优先选低压缩永久变形的氢化丁腈 。
重点提醒:很多供应商只提供拉伸强度、硬度数据,一定要单独索要对应温度下的压缩永久变形测试报告,并且测试条件要贴近你的实际工况,常温数据不能代表高温工况表现。
硬度合理选择,不要一味选软胶:很多人想当然认为软胶弹性更好,细线圈就选 60A 以下低硬度胶料。低硬度胶填充少、交联密度低,在持续压缩、升温环境下,应力松弛会更快,反而更容易失弹。 细线径常规推荐区间:65A~75A。
低压、静态、常温洁净介质:65A 左右,回弹余量充足;
压力偏高、有温度、介质侵蚀:70~75A,交联密度更高,应力衰减更慢; 不建议细线 密封圈使用 55A 及以下软胶做长期承压密封。
配方上控制填料体系,减少应力集中:炭黑、白炭黑填充量过高,会增大橡胶内部内摩擦,压缩后分子链不容易回弹。细线密封件,优先选用补强体系均衡、低滞后的配方,减少填料团聚带来的内部缺陷。气相法硅胶配方要控制白炭黑用量,避免硬化、回弹衰减。
三、压缩率与沟槽设计:细线径最容易踩坑的环节
粗线密封圈的压缩率经验值,不能直接套用在细线产品上,这是细线圈弹性失效的头号诱因。
1. 压缩率保守下调,降低橡胶内部应力
细线截面小,相同压缩率下,橡胶内部压应力显著更高。应力越高,压缩永久变形和应力松弛发展越快。 参考取值:
静态密封、常温介质:压缩率控制在 12%~18%;
有升温、湿热、蒸汽工况:压缩率建议 10%~15%;
动态往复、阀杆密封:压缩率取下限,10%~13%;
严禁按照常规密封圈20%~25% 的压缩率去设计细线密封。压得越狠,弹性失效越快。如果压缩率下调之后担心密封不住,优先优化沟槽尺寸、提高密封面光洁度,而不是加大压缩量。
2. 沟槽尺寸、间隙控制
沟槽宽度:适当放宽沟槽宽度,给橡胶留出少量侧向流动空间,释放内部应力,避免橡胶被完全锁死在狭小沟槽内,持续累积应力。
挤出间隙:细线密封圈抗挤出能力弱,压力>1MPa 时,严格控制对偶件间隙;高压工况增加 PTFE 挡圈,防止橡胶被挤入间隙产生局部永久形变。
沟槽边角:所有尖角必须倒圆角,R0.1~R0.2,尖锐棱角会在压缩时切割细线密封圈,形成微切口,切口位置优先失去弹性。
3. 密封面光洁度
细线密封圈的接触带宽本身就非常窄,表面刀纹、划痕、粗糙度差,一方面会造成局部应力集中,另一方面介质沿着纹路渗透,加速橡胶老化失弹。密封面建议 Ra≤0.8μm。
四、生产工艺管控,减少内部隐性缺陷
细线密封圈成型难度远大于粗线件,成型缺陷肉眼看不见,但会大幅加速弹性失效。
控制硫化工艺,做到充分硫化 欠硫是细线件高频问题:交联反应不完全,交联网络不稳定,受压之后分子链极易滑移,短时间回弹丢失。但同时不能过硫,过度硫化橡胶会变硬、变脆,弹性下降。要求供应商严格执行硫化曲线,每批次做硫化特性检测。
控制脱模、修边损伤:细线密封圈的毛边很薄,冷冻修边、手工修边如果参数不当,极易在截面位置产生看不见的微撕裂。这些微裂纹在持续压缩应力下慢慢扩展,表现为局部弹性失效、渗漏。优先选用无飞边模、精密模具,减少修边量。
尺寸公差严格管控 线径偏大的细线密封圈,会直接造成实际压缩率超标,应力过载;线径偏小,初始密封比压不足。细线密封圈公差要比国标常规密封圈收紧,线径波动尽量控制在 ±0.03mm 以内,避免一批里面一部分压得过重、一部分压量不足。
五、装配、存储与工况管控,减少额外损耗
装配管控,避免拉伸、扭拧损伤:细线密封圈拉伸之后,橡胶内部会产生拉伸应力,装配完成后叠加压缩应力,双重应力加速应力松弛。装配工装优先用导向倒角、装配套筒,禁止硬撬、强行拉扯;装配时密封圈不能发生扭转,扭拧位置会快速失弹。 装配润滑:选用和胶料相容的润滑介质,少量使用,不建议大量涂油,避免溶胀改变截面尺寸、加速老化。
仓储管理,提前预防弹性衰减:细线橡胶件不要长期受压堆放,不要堆叠挤压;避光、常温存放,远离臭氧源(静电设备、等离子设备、电机),臭氧会在橡胶内部产生裂纹,破坏弹性网络。遵循橡胶货架期管理,优先使用新生产批次。
工况条件优化
温度:温度是应力松弛的放大器,每升高一定温度,橡胶应力衰减速度成倍上升。条件允许时,做好散热,减少持续高温;
介质:避免介质持续渗透、溶胀、水解。如果是热水蒸汽工况,必须选用耐蒸汽专用胶料,普通胶料水分子渗透进橡胶内部,泄压后形成微孔,弹性快速消失;
压力脉动:频繁压力波动会反复对橡胶加载卸载,加速疲劳,细线密封圈疲劳寿命更短,脉动工况要进一步降低压缩率。
六、失效验证与试产验证思路
整改之后,不能直接装机大批量使用,需要做针对性验证:
取样做应力松弛测试或者工况温度下的压缩永久变形测试,对比整改前后数据;
模拟实际压缩量、温度、介质,做老化耐久试验,定期拆检,观察回弹情况;
小批量装机试产,跟踪渗漏不良,对比寿命变化。
细线径密封圈弹性失效快,核心矛盾就是:橡胶截面小,弹性储备少,对压缩应力、交联稳定性、介质老化更加敏感。 解决顺序优先是:先下调压缩率、优化沟槽释放应力,再更换低应力松弛、低压缩永久变形的适配胶料,接着严控模具、硫化、修边带来的内部缺陷,最后规范装配和工况使用。不要单一依靠更换更软的橡胶来提升弹性,很多时候反而会适得其反。若您还有其他疑问,欢迎进入海升橡胶官网咨询www.cxhsxj.com,拨打400-0590-280;或者关注企业微信公众号。
 英文站
 400-0590-280