 来源:慈溪市海升橡胶制品有限公司 发布日期
2026-09-19 08:57 浏览:-
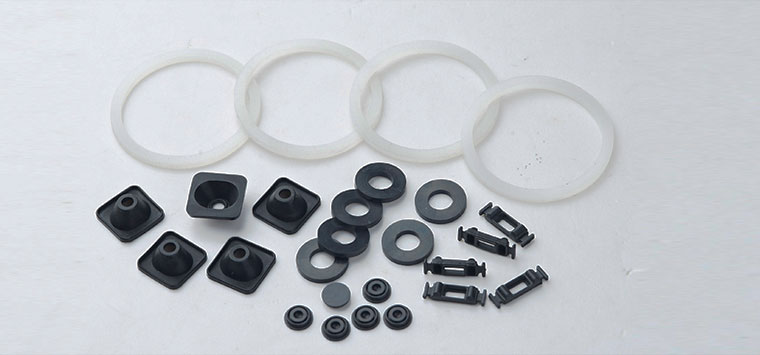
在高压液压、高压气动、重载阀组、承压管路、工业油缸设备的密封设计与运维中,很多人存在一个致命认知误区:密封圈只要材质耐高压、质量好,就能顶住高压长期使用。实际工程中,绝大多数高压密封圈失效,不是材质不耐压、不是质量缺陷,而是硬度选型不匹配。
硬度是橡胶密封圈最核心的基础参数,直接决定材料的抗挤出能力、形变程度、贴合密封性、压缩永久变形性能与抗剪切能力。低压工况追求柔软贴合、补偿缝隙;高压工况则完全相反,优先追求结构刚性、抗形变、抗间隙挤出、抗高压啃蚀。软胶圈在高压下必然挤出塌陷、被啃食渗漏;过硬胶圈低压下密封不严、应力集中、容易断裂。
工业橡胶密封圈统一采用邵氏A硬度作为标准计量单位,数值范围通常在40A–90A之间。硬度数值越大,材料刚性越强、抗形变能力越好、结构越稳定;数值越小,材料越柔软、贴合性越好、压缩越轻松。
硬度直接决定两大核心性能,也是高低压选型的本质区别:
低硬度(60A–70A):弹性足、贴合度高、可以自动补偿微小平面缝隙、装配轻松、低压密封极致稳定。短板是刚性差、极易形变、高压下容易被挤入金属间隙,发生挤出啃蚀、塌陷失效。
高硬度(80A–90A):结构强度高、抗挤压、抗剪切、抗间隙挤出能力极强,高压下不易形变、不易塌陷、保压稳定性好。短板是弹性偏弱、贴合容错率低、对沟槽精度、装配精度、表面平整度要求更高。
简单总结:低压靠软度密封,高压靠硬度抗造,这是所有高压密封选型的底层铁律。
二、高压密封失效的根源:软胶高压挤出效应
很多运维人员疑惑:同款密封圈低压用几年不坏,高压几周就被啃烂、渗漏、掉压。核心原因就是高压挤出效应。
高压工况下,系统压差巨大,柔软橡胶在高压推力作用下,会发生塑性形变,被强行挤压进入活塞与缸筒、轴与孔的微小配合间隙中。交变压力、设备震动、往复运动持续作用下,卡在缝隙的橡胶会被反复剪切、撕扯、夹断,逐步出现锯齿啃边、缺口崩坏、胶屑脱落、密封塌陷,最终彻底失效。
硬度越低,形变越严重,挤出速度越快;硬度越高,结构刚性越强,能够抵抗高压推力,大幅减少进入间隙的挤出量。提升硬度,是解决高压密封圈被啃食、挤出失效最直接、最有效的手段,远比更换高端材质、提升润滑效果更关键。
结合国际密封工程标准与国内液压高压设备通用规范,不同压力区间有明确、固定的邵氏硬度选型标准,覆盖中压、高压、超高压全工况,是设计与运维的核心参考依据。
1. 中压工况(0–10MPa / 0–100bar):70A–75A
这是普通液压、常规气动、通用设备的标准压力区间。该压力下不会产生强烈挤出效应,不需要超高硬度支撑。选用70–75A中等硬度密封圈,既能保证足够的柔软贴合性,补偿加工缝隙、平面误差,又具备基础抗形变能力,兼顾密封性能与使用寿命,是通用设备的万能硬度。
适用场景:普通油缸、气动阀、低压管路、常规自动化设备。
2. 标准高压工况(10–25MPa / 100–250bar):75A–85A
压力突破10MPa后,普通70A软胶圈开始出现明显微挤出、疲劳形变,长期使用会逐步啃蚀失效。此区间必须升级高硬度密封圈,优选80A左右硬度,平衡弹性与刚性。
80A硬度是高压设备的黄金硬度:抗挤出能力比70A提升显著,能够稳定抵御常规高压冲击,同时保留足够弹性,不会因过硬导致贴合不足、密封失效,适配绝大多数工业高压液压系统。
适用场景:工程机械液压系统、重型油缸、高压阀组、工业液压设备。
3. 超高压工况(25–40MPa / 250–400bar):85A–90A
25MPa以上超高压环境,压力冲击极强、瞬时压差巨大,80A硬度仍会出现轻微挤出疲劳。必须选用85A–90A超高硬度密封圈,最大化提升材料结构刚性、抗剪切能力与抗挤出性能,从材质层面杜绝高压形变与间隙啃蚀。
90A属于橡胶密封最高实用硬度,几乎接近硬质弹性体,高压下形变量极小、保压极强、几乎不发生塑性塌陷,是超高压重载设备的专用硬度。
适用场景:高压泵站、锻压设备、重型冶金液压、超高压试压设备、重载军工液压系统。
很多人统一套用高压硬度标准,忽略动静密封的核心差异,导致要么磨损过快、要么密封不严。高压工况下,静密封、往复动密封、旋转动密封的硬度选型完全不同。
1. 高压静密封(法兰、端盖、堵头、固定密封)
无相对运动,核心风险只有高压挤出、压缩永久变形、塌陷松弛,无摩擦磨损问题。因此静密封可以直接选用最高硬度,优先保证抗挤、抗变形、长效保压。
选型标准:10–25MPa选80–85A;25MPa以上直接选用90A,无需担心硬度偏高影响密封。
2. 高压往复动密封(油缸、活塞、轴套往复运动)
同时面临高压挤出风险 + 动态摩擦磨损双重问题。硬度太高,摩擦阻力大、温升快、磨损加剧、容易拉伤;硬度太低,高压挤出失效。需要折中优选80A–85A,兼顾抗挤出能力与耐磨润滑性能。
严禁超高压动密封使用90A硬胶,极易出现干磨发热、胶圈硬化开裂、早期磨损失效。
3. 高压旋转动密封(高压旋转轴、液压马达)
旋转摩擦温升远大于往复运动,对柔软度要求更高。高压旋转密封最高选用80A,以降低摩擦温升、避免热老化失效,同时必须搭配挡圈补强抗挤出性能,不能单纯依靠硬度抗压。
高压密封能否稳定耐用,不是单靠硬度决定,而是硬度+配合间隙+挡圈结构三者匹配,这是90%工程人员忽略的核心细节。
1. 间隙越大,硬度必须越高
设备老旧磨损、加工公差偏大、装配旷量大,会导致金属配合间隙超标。间隙越大,橡胶可挤出空间越大,啃蚀速度越快。大间隙高压工况,必须升级更高硬度胶圈,同时搭配挡圈,弥补结构缺陷。
2. 高压无挡圈,再高硬度也会坏
行业通用铁律:压力>10MPa建议加装挡圈,压力>14MPa必须加装PTFE/尼龙刚性挡圈。哪怕选用90A超高硬度胶圈,在超高压纯间隙工况下,长期交变压力依然会出现微挤出疲劳。
高硬度负责提升材料本体刚性,挡圈负责物理封堵间隙,二者组合才能彻底杜绝高压啃蚀、挤出失效,实现长效密封。
选定硬度后,必须匹配对应材质,否则硬度达标也无法耐受高压工况。高压高硬度密封优先选用以下材质:
丁腈胶(80–90A):通用高压液压、耐油工况,性价比最高,适合常温高压油液系统;
氢化丁腈胶(80–85A):高温高压、动态疲劳工况,抗老化、抗挤出性能优于普通丁腈;
氟橡胶(80–85A):高温、腐蚀、化工高压工况,耐介质、耐温、抗压全能;
聚氨酯(85–90A):超高耐磨、超高压重载动态密封,抗挤出能力极强,唯一短板怕热水解。
误区一:硬度越高,密封越好。错!硬度越高,弹性越差,贴合容错率越低。超高压动密封盲目用90A,会导致摩擦大、温升快、早期磨损渗漏。
误区二:低压用80A硬圈更耐用。错!低压不需要高刚性,硬圈压缩不足、贴合不紧,容易出现微渗漏、密封不严。
误区三:只要材质好,硬度无所谓。错!高压挤出是物理形变问题,再好的氟胶、HNBR,软硬度不匹配依然会被啃坏。
误区四:加润滑可以替代高硬度。错!润滑只减摩擦,无法抵抗高压挤压、无法阻止间隙挤出,完全解决不了啃蚀失效。
误区五:新设备间隙小,不用高硬度。错!设备运行磨损后间隙会逐步变大,软胶圈会提前进入挤出失效周期,缩短使用寿命。
高压密封圈硬度选型的核心逻辑,是弹性贴合与刚性抗挤的精准平衡。低压靠软度补偿缝隙、保证密封;高压靠硬度抵抗形变、杜绝挤出啃蚀。摒弃“统一通用胶圈”的老旧思维,按压力、动静工况、间隙大小精准匹配硬度,是从根源解决高压密封渗漏、啃蚀、塌陷、短命问题的最低成本、最高效方案。若您还有其他疑问,欢迎进入海升橡胶官网咨询www.cxhsxj.com,拨打400-0590-280;或者关注企业微信公众号。
 英文站
 400-0590-280